一、为什么浇封是"工艺决定论"
隔爆壳的质量,加工完测量一下就知道了(隔爆面长度、间隙,游标卡尺的事);本安电路的质量,测试台上就能验证(火花试验、参数测量)。浇封件的质量,藏在化合物内部——成品外观看着完美,内部一个气泡、一处分层、一个没润湿的元件面,全是隐患:
- 这些缺陷出厂检测难发现(除非 X 光/CT 全检);
- 缺陷随时间生长(温度循环下气泡聚并、裂纹扩展);
- 型式试验用的几台样件是"精品线"出的,量产件质量靠工艺体系保证。
所以认证机构审浇封产品,重点审产线:工艺文件、首件记录、环境控制、人员资质——审的是体系,不是产品。
二、三大工艺敌人
敌人一:气泡(介电杀手)
来源:搅拌卷气、胶流卷气、元件润湿不良、固化放气。
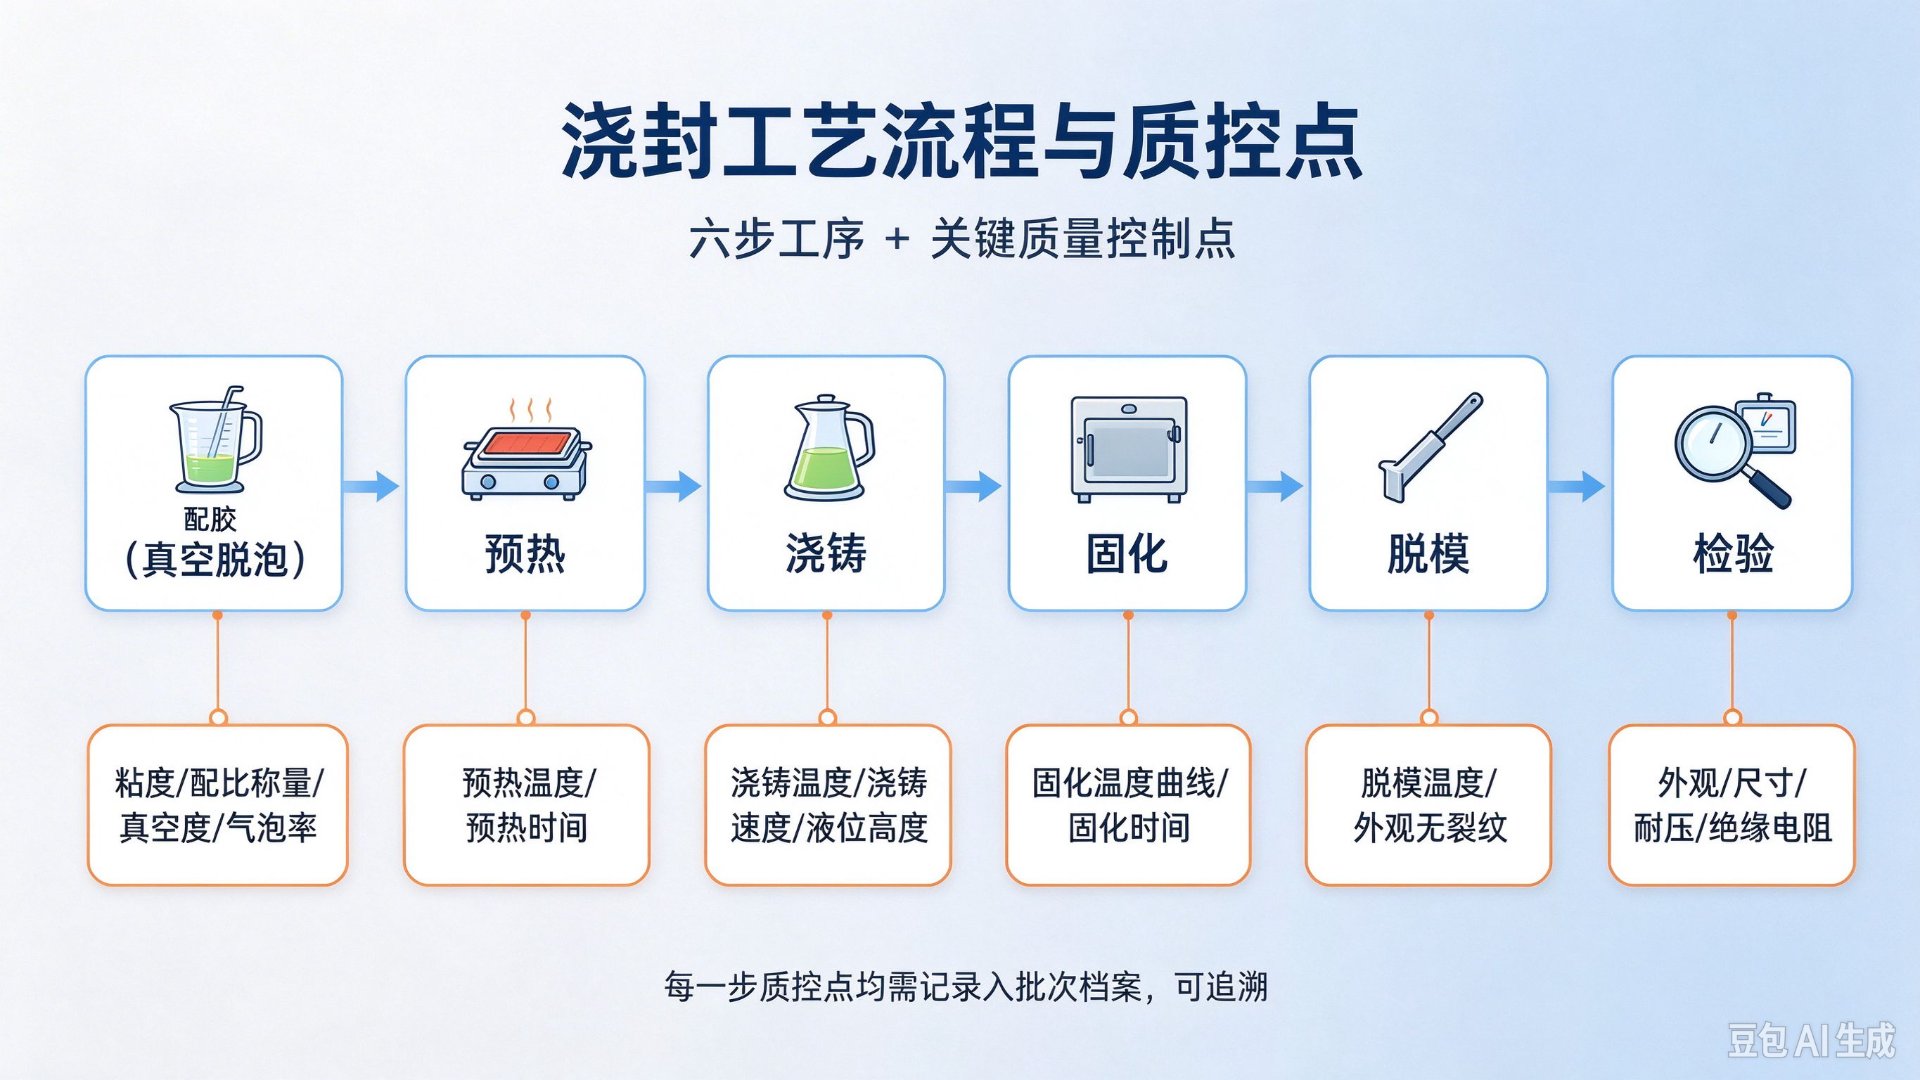
对策: 1. 真空脱泡:配胶后真空处理(双组分环氧必做); 2. 真空浇封(高要求产品):在真空腔里灌注,元件面的润湿气泡也一起抽走; 3. 胶流路径设计:从底部进胶、顶部排气(第 3 篇结构配合),让气泡有出路; 4. 慢速固化:凝胶前粘度低、排气时间长。
敌人二:固化过程(应力与放热)
- 固化放热:大浇封体中心温度可比表面高几十度——先"烤"元件,二来内应力大。对策:分次浇封(分层固化)、低温慢固化、控制单次浇封体积;
- 固化收缩:环氧收缩率典型 1~3%,收缩应力可拉裂陶瓷电容、翘曲 PCB。对策:选用低收缩牌号、元件排布避开收缩应力集中区(大平面中心);
- 固化不完全:温湿度不达标、配比失准 → 介电与机械性能双下降。对策:计量配比设备(不靠人手调)、固化炉温曲线记录。
敌人三:批次一致性
化合物每批粘度有波动、环境四季温湿度变化、操作员手法差异——不控制的话,冬天和夏天浇出来的产品介电性能都能差出档位。对策:
- 工艺参数窗口化:粘度范围、环境温湿度区间、凝胶时间——超窗即停线;
- 首件全检:每批/每班次首件做 X 光 + 解剖 + 介电抽测;
- 关键参数记录留档:配比、真空度、固化曲线——防爆档案的一部分,审厂必查。
三、工艺文件:把纪律写下来
浇封工艺规程(建议目录):
- 化合物牌号、配比、储存条件与有效期;
- 环境要求(温度、湿度、洁净度);
- 配胶与真空脱泡参数;
- 灌封路径、分次浇封的层次与间隔时间;
- 固化温度曲线与后固化;
- 检验点:胶面高度、外观(缺胶/开裂)、X 光抽检比例、介电例行试验(第 8 章);
- 返工规则——浇封件原则上不返工,缺陷件报废(返工=二次应力史,认证不认)。
四、算例:一次质量事故的复盘
现象:某 mb 电磁阀浇封驱动器,出厂三个月后现场批量失效(介电击穿),同期另一批完好。
复盘结论(简化):
- 失效批次生产于夏季高温车间,胶粘度下降、凝胶时间缩短;
- 操作员按经验"加了点固化剂提速"(配比失准);
- 固化放热偏高 → 内部应力 → 元件面微裂纹(潜伏缺陷);
- 现场温度循环三个月后裂纹扩展 → 击穿。
根因:工艺参数未窗口化、配比靠手感、无首件记录——设计无罪,体系有罪。整改:配比计量泵、环境控制、首件 X 光、固化曲线记录——四件套上齐,再无复发。
五、客户落地清单(本篇相关)
- 浇封工艺规程(按上文目录七项成文);
- 参数窗口与记录制度:配比/真空/温湿度/固化曲线留档,与防爆档案关联;
- 首件与抽检制度:X 光/解剖/介电抽测比例明确;
- 人员资质与培训记录:浇封工位持证上岗;
- 不返工原则:写进质量手册,杜绝"敲开重灌"。
本篇小结
- 浇封是工艺决定论的防爆型式:图纸三分、产线七分;
- 三大敌人:气泡(介电)、固化(应力/放热)、批次一致性;
- 对策体系:真空脱泡/浇封、参数窗口化、首件全检、记录留档;
- 浇封件原则上不返工,缺陷件报废;
- 审厂审的是体系不是产品——工艺文件就是防爆资质的一部分。
下期预告:第 5 篇《温度管理:浇封体内的热》——化合物是隔热材料,浇封体内的热怎么算怎么散?故障温升与化合物软化温度的安全距离怎么留?下一篇见。
参考资料 1. GB/T 3836.9-2021 第 5、8 章 2. GB/T 3836.1-2021(例行试验通用要求)
免责声明:本文为科普介绍,工艺控制要求以标准原文、认证机构补充要求(如 COP)及企业质量体系文件为准;案例为教学化简。