🔩 隔爆外壳失爆4条!变形、锈蚀、贯通、开焊——外壳损坏的"四大雷区"
隔爆外壳是隔爆型电气设备最外层的"铠甲",它承受内部爆炸压力、阻止火焰传播。但外壳一旦变形、锈蚀、腔体贯通或焊口开焊,这层铠甲就形同虚设。
本文根据国家防爆标准,逐条图解隔爆外壳的4条失爆判定规则,附标准出处,一线检查必备!
📖 一、外壳变形
规则1:隔爆外壳变形长度超过50mm、凸凹深度超过5mm,为失爆
隔爆外壳在受到外力撞击或内部爆炸压力后,可能产生变形。当变形长度超过50mm或凸凹深度超过5mm时,外壳的隔爆性能已无法保证,判定为失爆。
判定要点:
- 变形长度>50mm → 失爆
- 凸凹深度>5毫米→失爆
- 两个条件满足其一即为失爆
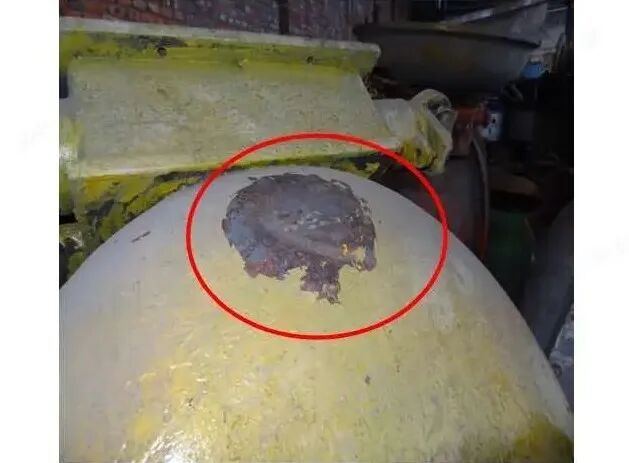
📚 标准出处:GB 3836.2-2021《爆炸性环境 第2部分:由隔爆外壳“d”保护的设备》第5.2条;AQ 1103-2014《煤矿用隔爆型电气设备检修规范》第5.3.1条
📖 二、外壳锈蚀与外观
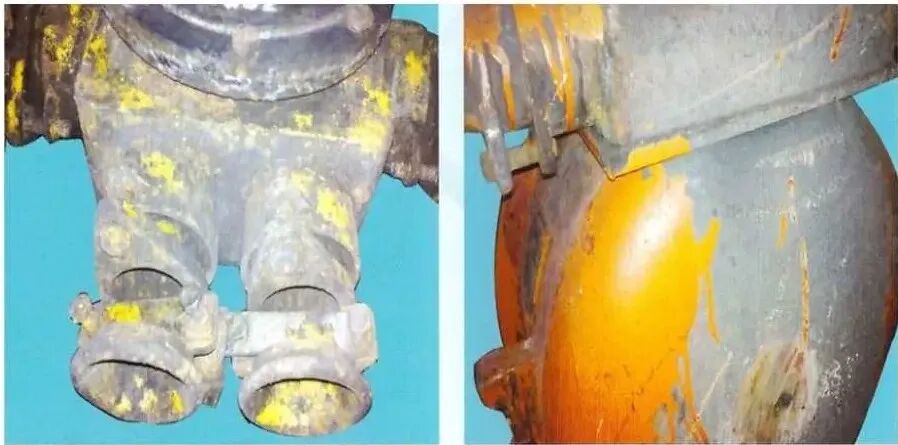
规则2:隔爆外壳外油漆脱落、锈蚀为不完好
隔爆外壳表面油漆脱落、出现锈蚀,虽然尚未达到失爆程度,但属于不完好状态。锈蚀若不及时处理,将逐步侵蚀外壳壁厚,最终导致隔爆性能下降。
注意区分:外壳表面锈蚀为"不完好",而隔爆结合面锈蚀擦后仍留斑痕则为"失爆"——判定标准不同,不可混淆。
📚 标准出处:AQ 1103-2014 第5.3.1条;GB 3836.2-2021 第7.2条维护要求
📖 三、隔爆腔贯通
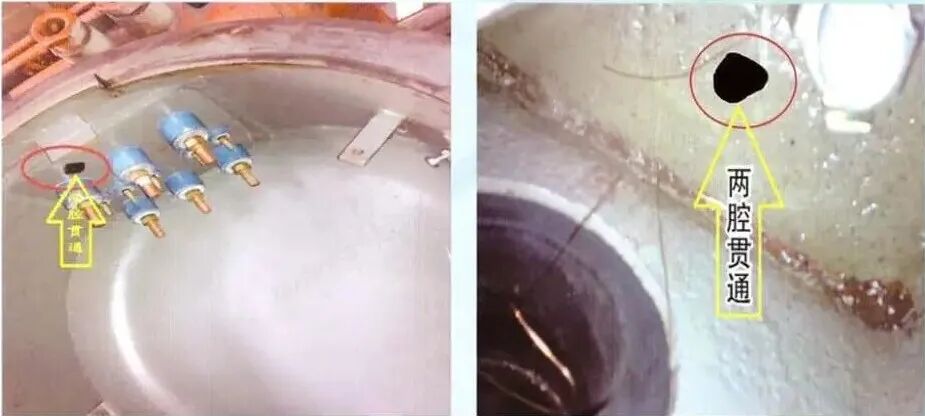
规则3:隔爆电气设备的隔爆腔之间严禁直接贯通,必须保持原始设计的防爆性能,否则为失爆
隔爆型电气设备内部通常有多个独立的隔爆腔体,各腔体之间必须保持原始设计的隔爆结构。严禁在检修或使用中将两个隔爆腔直接打通(如打孔、拆除隔板等),这会破坏隔爆路径,导致内部爆炸火焰直接传播至另一腔体,属于严重失爆。
📚 标准出处:GB 3836.2-2021 第5.2条;AQ 1103-2014 第5.3.1条;GB 3836.15-2024 第6.1条
📖 四、焊口开焊
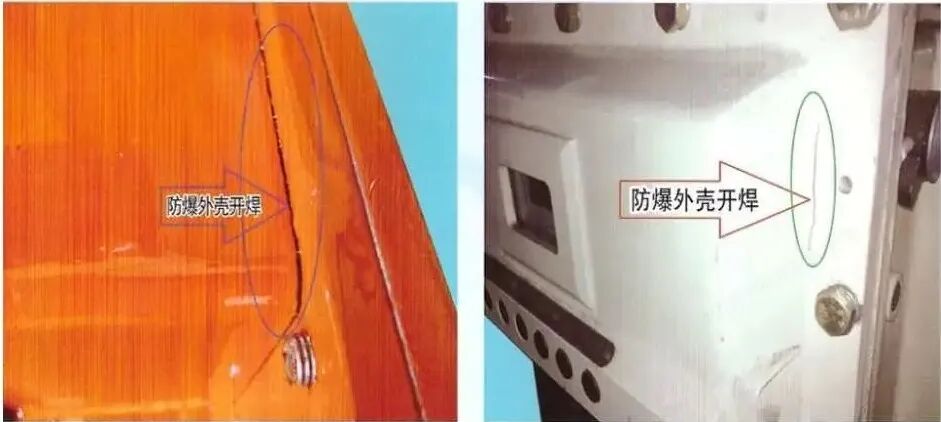
规则4:防爆外壳焊口开焊者,属于失爆
隔爆外壳的焊接部位是壳体的结构关键点,焊口开焊意味着外壳不再具备承受内部爆炸压力的能力,隔爆性能完全丧失。焊口开焊属于严重失爆,设备必须立即停用。
常见原因:
- 焊接质量不合格(虚焊、未焊透)
- 长期振动导致焊缝疲劳开裂
- 外力撞击导致焊口撕裂
📚 标准出处:GB 3836.2-2021 第5.2条;AQ 1103-2014 第5.3.1条;GB 3836.15-2024 第6.1条
📌 总结速查表
| 序号 | 失爆/不完好情形 | 关键指标 | 性质 |
|---|---|---|---|
| 1 | 外壳变形长度>50mm / 凸凹深度>5mm | 超标即失爆 | 🔴失爆 |
| 2 | 外壳油漆脱落、锈蚀 | 外观不良 | 🟡不完好 |
| 3 | 隔爆腔之间直接贯通 | 严禁贯通 | 🔴失爆 |
| 4 | 防爆外壳焊口开焊 | 焊口开裂即失爆 | 🔴失爆 |
📚 主要引用标准
| 标准编号 | 标准名称 |
|---|---|
| GB 3836.2-2021 | 爆炸性环境 第2部分:由隔爆外壳"d"保护的设备 |
| GB 3836.15-2024 | 爆炸性环境 第15部分:电气装置的设计、选型和安装 |
| AQ 1103-2014 | 煤矿用隔爆型电气设备检修规范 |
💡 编者按:隔爆外壳是设备的"铠甲",变形、锈蚀、贯通、开焊——这四种损伤每一种都可能让铠甲破碎。在日常巡检中,请重点关注外壳的完整性和焊缝状态,做到"外壳无变形、表面无锈蚀、腔体不贯通、焊口不开裂"。
声明:文中图片来自《煤矿井下电气设备防爆完好培训图册》,主编:方志有、阎文晏
🔒 防爆于未燃,安全在细节。
📝 创作者:防爆于未燃