隔爆外壳设计——型式试验与例行试验全流程指南
系列专栏: 隔爆外壳深度设计实战 依据标准: GB/T 3836.2-2021《爆炸性环境 第2部分:由隔爆外壳“d”保护的设备》 面向读者: 结构工程师、防爆认证工程师、质量工程师
隔爆外壳的"合格",从来不是画出来的,而是试出来的。接合面参数是否达标、壁厚是否够厚、材料工艺是否可靠,最终都要经过型式试验的层层考验;而批量产品能否持续合规,则靠例行试验和批量试验把关。
本文依据 GB/T 3836.2-2021 第 14~16 章及附录 C,系统梳理隔爆外壳的试验体系:从参考压力测定、过压试验、内部点燃不传爆试验到例行试验与批量试验的抽样规则,并给出试验压力计算案例与常见避坑要点。
一、试验体系总览
隔爆外壳的检验试验分为三个层次,各司其职:
| 试验类型 | 目的 | 时机 | 关键压力 |
|---|---|---|---|
| 型式试验 | 验证设计是否符合标准 | 新产品定型、设计变更后 | 1.5 倍参考压力(过压) |
| 例行试验 | 验证批量生产一致性 | 每台产品出厂 | 1.5 倍参考压力4 倍参考压力(免测) |
| 批量试验 | 批量代替例行试验 | 按批次抽样 | 3 倍参考压力(抽样) |
型式试验的三大核心试验顺序(15.1 条):
第1步 参考压力测定(15.2.2)→ 测定内部爆炸产生的最大压力
第2步 过压试验(15.2.3)→ 验证外壳耐压强度
第3步 内部点燃不传爆试验(15.3)→ 验证接合面阻火能力
试验通常在所有壳内设备安装完整的整机上进行,也可用等效模型代替;接合面应在最严酷的装配条件下试验。过压试验后外壳接合面不应有永久性变形,外壳不应有影响防爆型式的损坏。
二、型式试验全流程(第 15 章)
2.1 参考压力测定(15.2.2)
目的: 测定外壳内部爆炸产生的最大平滑压力(参考压力 P_ref),作为后续所有试验压力的基准。
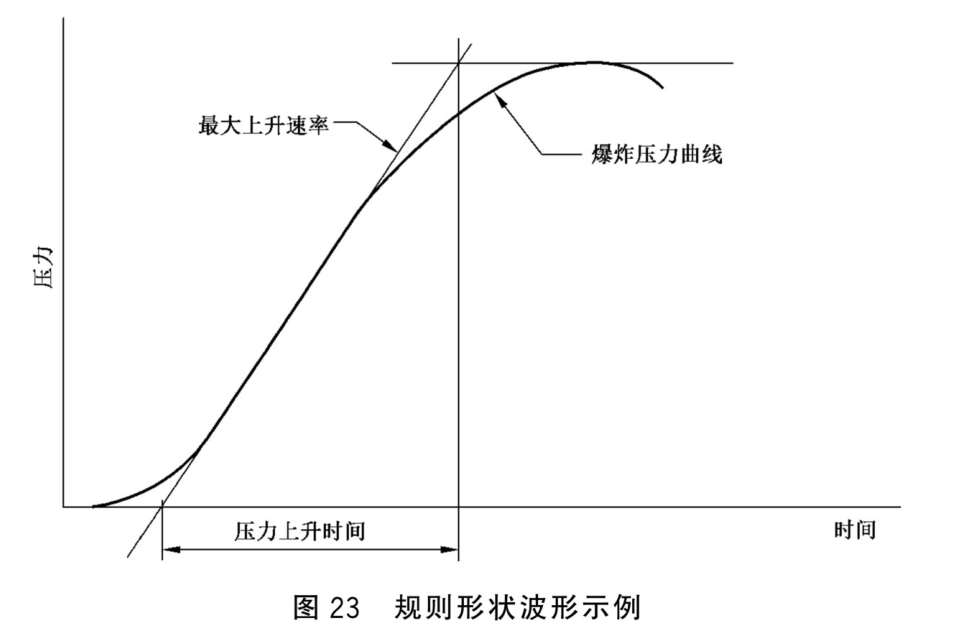
测量方法:
- 每次试验点燃外壳内部爆炸性混合物并测量爆炸压力;
- 为获得平滑压力,使用 5kHz(±10%)3dB 点低通滤波器;
- 点燃源和压力记录装置的位置由试验室决定,以找出最大压力组合。
试验次数与爆炸性混合物(15.2.2.2):
| 设备类别 | 试验次数 | 爆炸性混合物(与空气体积比) |
|---|---|---|
| I 类 | 3 次 | (9.8±0.5)% 甲烷 |
| IIA 类 | 3 次 | (4.6±0.3)% 丙烷 |
| IIB 类 | 3 次 | (8±0.5)% 乙烯 |
| IIC 类 | 5 次 + 5 次 | (14±1)% 乙炔 + (31±1)% 氢气 |
旋转电机的特殊要求(15.2.2.3):
- 静止和转动状态下分别试验,转速 ≥ 额定转速的 90%;
- 至少 2 个压力传感器,位于电机两端旋转区;若连接非密封接线空腔,设 3 个传感器;
- 至少进行 4 组试验,两端交替点燃。
压力重叠的处理(15.2.2.4): IIB 类设备若可能出现压力重叠,除上述 3 次乙烯试验外,还应用 (24±1)% 氢气/甲烷(85/15)混合物至少重复 5 次试验。
低温环境修正: 用于 -20°C 以下环境的设备,参考压力在提高的混合物压力下测定:
其中 T_a,min 为最低环境温度(°C)。
2.2 过压试验(15.2.3)
目的: 验证外壳能否承受内部爆炸压力而不破裂、不变形。
方法一:静压法(15.2.3.2)
试验压力按下列规则确定:
| 情形 | 试验压力 |
|---|---|
| 常规型式试验 | 1.5 × 参考压力 |
| 不进行例行过压试验的外壳 | 4 × 参考压力 |
| 用批量试验代替例行过压试验 | 3 × 参考压力 |
| 小型设备(无法测定参考压力) | 按表 8 相应压力 |
表 8 小型设备的相应压力:
| 容积 | I 类 | IIA/IIB 类 | IIC 类 |
|---|---|---|---|
| V ≤ 10立方厘米 | 1000 kPa | 1000 kPa | 1000 kPa |
| V > 10立方厘米 | 1000 kPa | 1500千帕 | 2000 kPa |
静压法操作要点:
- 加压时间至少 10s;
- 每个样品上通常只进行一次;
- 通常用不可压缩的液压介质(水/液压油)进行;若用空气等可压缩介质,外壳不合格可能造成人身伤害——必须加防护;
- 合格判据:无永久变形、接合面间隙无永久增大、无泄漏。
方法二:动压法(15.2.3.3)
- 使外壳承受的最大压力为参考压力的 1.5 倍(可通过预压实现);
- 动压试验只进行一次,但 IIC 外壳每种气体应进行三次试验。
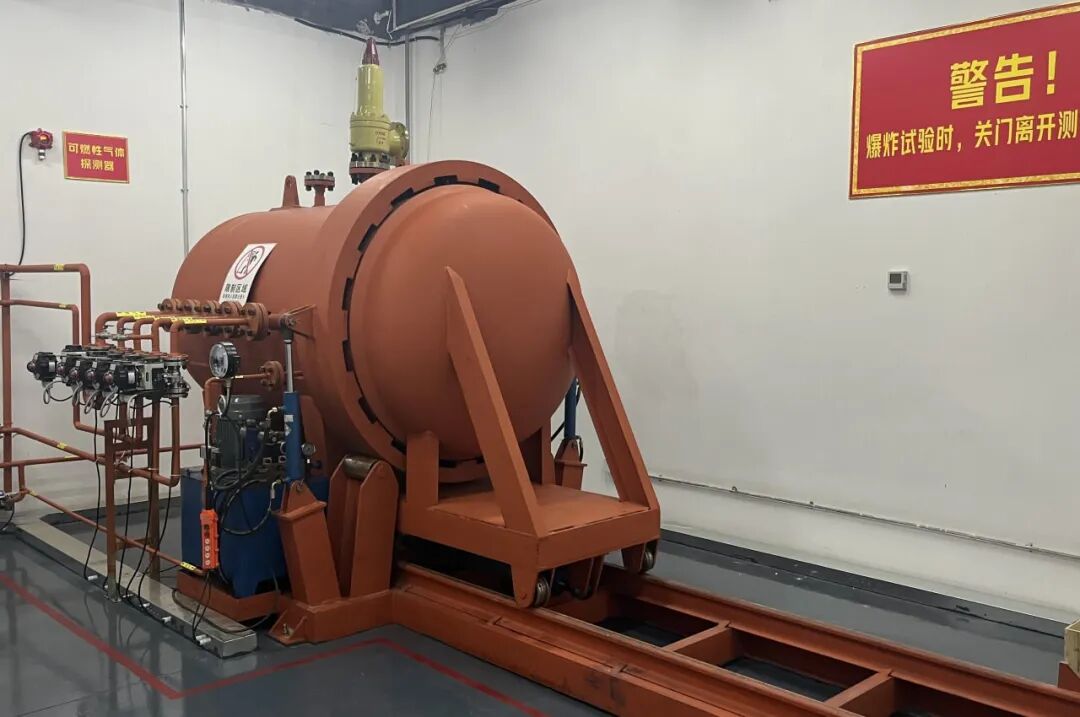
上图为防爆测试罐——参考压力测定和内部点燃不传爆试验的核心装置。被试外壳置于罐内,罐内充满与外壳内部相同的爆炸性混合物,若外壳内部点燃后罐内未传爆,则隔爆性能合格。
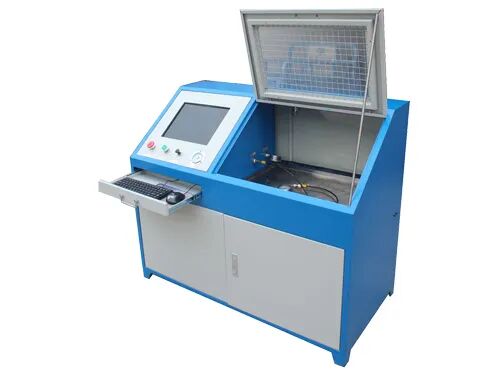
上图为水压试验台。静压过压试验通常采用水或液压油等不可压缩介质,缓慢升压至规定试验压力并保压 ≥ 10s,观察有无渗漏和永久变形。
2.3 内部点燃不传爆试验(15.3)
目的: 验证内部爆炸的火焰不会通过隔爆接合面传播到外壳外部。
试验原理: 被试外壳放置在充满爆炸性混合物的试验罐内,外壳内部引燃混合物,若试验罐内混合物未被点燃,则隔爆性能合格。试验前应拆除衬垫,去除过多油脂。
(1)I、IIA、IIB 类设备(15.3.2)
试验间隙 i_E 应至少为图纸最大结构间隙 i_C 的 90%(0.9i_C ≤ i_E ≤ i_C):
| 设备类别 | 试验混合物 | MESG | 安全系数 K |
|---|---|---|---|
| I 类 | (12.5±0.5)% 甲烷-氢气 | 0.80毫米 | 1.42 |
| IIA 类 | (55±0.5)% 氢气 | 0.65毫米 | 1.42 |
| IIB 类 | (37±0.5)% 氢气 | 0.35毫米 | 1.85 |
每种试验配置试验 5 次。若试验样品间隙不满足条件,可按预压系数加压:
通俗理解: 不传爆试验用比实际气体"更易燃"的试验气体(安全系数 K),并在接近最大间隙(≥90%)的样品上进行,从而以有限次试验覆盖最严酷工况。
(2)IIC 类设备(15.3.3)
IIC 类有三种等效方法(任选其一):
| 方法 | 操作 | 试验混合物 |
|---|---|---|
| 方法一:增加间隙 | 间隙加大至 1.35~1.5 i_C(平面最小 0.1mm) | (27.5±1.5)% 氢气和 (7.5±1)% 乙炔,各 5 次 |
| 方法二:增加压力 | 常间隙,1.5 倍大气压压力 | 同上,各 5 次 |
| 方法三:富氧气体 | 常间隙、常压 | (40±1)% 氢 + (20±1)% 氧;或 (10±1)% 乙炔 + (24±1)% 氧 |
(3)da 保护等级的强化要求
EPL Da(da 级)设备的不传爆试验次数大幅增加(表 1):
| 设备类别 | 不传爆试验次数 |
|---|---|
| I | 50 次 |
| IIA | 50 次 |
| IIB | 50 次 |
| IIC | 50 次氢气 + 50 次乙炔 |
2.4 其他型式试验项目
| 试验项目 | 依据 | 要点 |
|---|---|---|
| 外壳冲击试验 | GB/T 3836.1 | 按规定冲击能量冲击外壳薄弱部位,验证机械强度 |
| 引入装置试验 | 附录 C | 密封试验、力矩试验、机械强度(冲击)试验 |
| 呼吸/排液装置试验 | 15.4 | 热试验、不传爆试验、承压试验 |
| 温度试验 | GB/T 3836.1 | 测定表面温度,确定温度组别 |
| 透明件试验 | 第 9 章 | 耐热冲击、机械强度 |
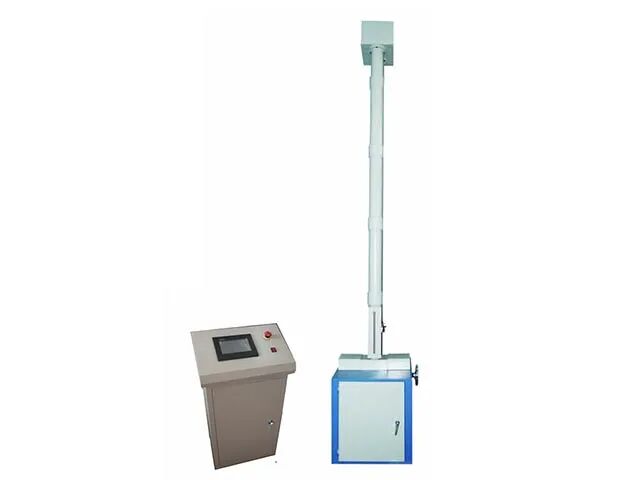
上图为落锤冲击试验机,用于外壳冲击试验:按规定能量对透明件、引入装置、外壳薄弱部位等进行冲击,验证其机械强度。
三、例行试验与批量试验(第 16 章)
3.1 例行过压试验
例行试验的目的是验证批量生产一致性——设计已由型式试验确认,例行试验只确认生产环节没有引入缺陷。
- 例行过压试验采用 1.5 × 参考压力的静压试验(或动压试验);
- 含焊接结构的外壳应进行例行过压试验验证焊缝完整性(16.3 条);
- 焊接结构例行过压试验不切实际时(如外壳结构所限),且外壳通过 4 倍过压型式试验,可用无损检测代替:射线检测 / 超声检测 / 磁粉检测 / 液体渗透检测。
3.2 批量试验抽样规则(16.6 条)
当用批量试验代替例行过压试验时,按 GB/T 2828.1 准则抽样:
| 产品批量 | 抽样数量 | 试验压力 | 判定 |
|---|---|---|---|
| ≤ 100 台 | ≥ 8 个样品 | 3 × 参考压力 | 不应有不合格产品 |
| 101 ~ 1000 台 | ≥ 32 个样品 | 3 × 参考压力 | 不应有不合格产品 |
| 1001 ~ 10000 台 | ≥ 80 个样品 | 3 × 参考压力 | 不应有不合格产品 |
| > 10000 台 | 分为较小的批量进行 | 3 × 参考压力 | 不应有不合格产品 |
不合格处理: 如有任何不符合结果,批量中剩余的所有样品都应用 3 倍参考压力试验。之后的批量宜继续例行试验,直到建立信心后再考虑恢复批量试验。
3.3 合格判据(16.5 条)
例行试验合格须满足:
- 外壳承受压力后未发生接合面永久性变形或外壳损坏;
- 动压试验后再进行静压试验时未通过外壳壁泄漏; 或动压试验时内部点燃未传爆。
四、计算案例
案例 1:IIB 类控制箱试验压力确定
已知: 某 IIB 类隔爆控制箱,实测参考压力 P_ref = 0.85MPa,拟进行例行过压试验。
计算:
① 型式试验过压压力(常规):
② 若不进行例行试验:
③ 若用批量试验代替例行试验:
结论: 工程推荐采用 1.5 倍参考压力型式试验 + 1.5 倍例行试验 的组合——既满足标准要求,又避免 4 倍压力对样品的过度苛求。
案例 2:批量试验样品数量确定
已知: 某批次隔爆配电箱产量 600 台,采用批量试验代替例行过压试验。
确定: 600 台落在“101 ~ 1000 台”档位 → 抽样 32 个样品,用 1.5 倍参考压力试验,不应有不合格产品。
若抽检中发现 1 台不合格 → 剩余 568 台全部用 1.5 倍参考压力试验。
案例 3:不传爆试验预压系数计算
已知:IIB 类设备,图纸规定的最大结构间隙 i_C = 0.20mm,实际加工间隙 i_E = 0.15mm。
校核试验间隙范围:
i_E = 0.15mm 小于 0.9i_C = 0.18mm,不满足常规试验条件,需预压:
即以 1.2 倍大气压的绝对压力充入试验混合物进行不传爆试验。
案例 4:低温环境参考压力修正
已知: 设备最低环境温度 -40°C。
即试验混合物的绝对压力应为 125.8 kPa(提高混合物压力模拟低温工况)。
五、试验避坑指南
坑1:样品状态与批产不一致
现象: 送检样品手工精修接合面、间隙偏小,批产产品达不到;或不传爆试验样品间隙大于图纸值导致误判。避坑: 样品必须与图纸一致,试验间隙控制在 0.9i_C ~ i_C 区间;如实记录实测间隙。
坑2:参考压力测不准
现象: 传感器位置不当、滤波不当、点燃次数不足,参考压力偏低,后续试验压力全部偏低。避坑: 按标准配置传感器数量和位置; IIC 类 10 次试验(乙炔+氢气各 5 次);旋转电机两端各设传感器并做静止/转动试验。
坑3:压力重叠漏评估
现象: 多腔互联设备按单腔压力试验,实际存在压力重叠,试验时壳体破裂。避坑:IIB 类疑似压力重叠时补做氢气/甲烷试验;参考压力取各腔最大值;按最严酷配置试验。
坑4:静压试验用可压缩介质
现象: 用压缩空气做静压试验,壳体不合格时高压气体喷出,造成人身伤害。避坑: 首选水/液压油等不可压缩介质;确需气体时必须置于防护舱内。
坑5:批量试验"数量缩水"
现象: 600 台批量只抽 8 个样品,抽检失去代表性。避坑: 严格按 16.6 条抽样(≤100→8;101~1000→32;1001~10000→80); 不合格时剩余全部复测。
坑6:焊接结构不试验
现象: 焊接外壳不做例行过压试验,焊缝缺陷漏检。避坑: 含焊接结构外壳必做例行过压试验;无法做时,确认已通过 4 倍过压型式试验,并用无损检测(射线/超声/磁粉/渗透)验证焊缝。
坑7:试验后"不判废"
现象: 过压试验后外壳有轻微变形但未破裂,仍当正品使用。避坑: 试验后复测接合面间隙,有永久性增大即判废;型式试验样品不得作为正品出厂。
六、总结
隔爆外壳试验体系的核心要点:
- 试验三层次:型式试验验证设计、例行试验验证批量、批量试验抽样代替——三者缺一不可;
- 参考压力:各类别按规定混合物和次数测定(I 类 3 次甲烷、IIC 类 10 次),旋转电机加测转动状态,压力重叠必须评估;
- 过压试验:常规 1.5 倍参考压力、保压 ≥ 10s、液压介质;不做例行试验 4 倍、批量代替 3 倍;
- 不传爆试验:试验间隙 0.9i_C~i_C、安全系数气体(I 类 1.42、IIB 类 1.85)、IIC 三法选一、da 级 50 次;
- 例行/批量:焊接结构必测,抽样按批量档位(8/32/80),不合格剩余全检。
试验不是"走流程",而是设计意图的最终裁决。设计-试验-批产三者闭环,隔爆外壳才能真正做到"算得出、试得过、产得稳"。
本文依据 GB/T 3836.2-2021《爆炸性环境 第2部分:由隔爆外壳“d”保护的设备》第 14、15、16 章及附录 C、D 整理,具体试验请以标准原文和防爆认证/检测机构要求为准。