隔爆外壳设计——壳体材料、镀层处理与 EPL 保护等级设计指南
系列专栏: 隔爆外壳深度设计实战 依据标准: GB/T 3836.2-2021《爆炸性环境 第2部分:由隔爆外壳“d”保护的设备》 面向读者: 结构工程师、防爆认证工程师、供应链工程师
隔爆外壳的合规,不只是隔爆接合面 L、i 尺寸参数达标;壳体材料选型、表面镀层、涂层工艺,直接决定整机防爆性能与长期现场可靠性。
工程现场高频踩坑:隔爆接合面喷涂油漆; 电镀镀层厚度超标改变装配间隙; 误用锌合金作为承压外壳; 乙炔工况选用高铜合金; 分不清 da/db/dc EPL 设备保护等级差异,送检后期临时修改 EPL,造成样品重做、试验返工,成本与周期双双上涨。
本文围绕外壳材料选型、镀层涂层工艺红线、EPL da/db/dc 保护等级、温度间隙耦合效应展开,给出设计、图纸、供应链检验的实操要求。
一、隔爆外壳常用材料选型
1.1 常用材料对比
| 材料 | 适用场景 | 关键限制说明 |
|---|---|---|
| 铸铝合金 | II 类石化隔爆设备主流壳体材料 | 乙炔环境严格限制铜含量;校核抗拉抗压强度;注意铸造气孔疏松缺陷 |
| 铸铁(HT250 及以上) | I 类矿用、重型隔爆箱体 | 重量大,防锈处理要求高,铸件需要控制砂眼气孔 |
| 钢板焊接壳体(Q235) | 大型隔爆箱体 | 焊接焊缝必须满足静压试验强度;焊缝不得存在气孔裂纹 |
| 不锈钢 | 腐蚀性工况环境 | 加工成本高,隔爆接合面公差间隙管控难度大 |
| 锌合金 | ⚠️ 严格限制使用 | 不允许用于承受爆炸压力的隔爆外壳主体;仅可用于不受爆炸压力的小型附属零件 |
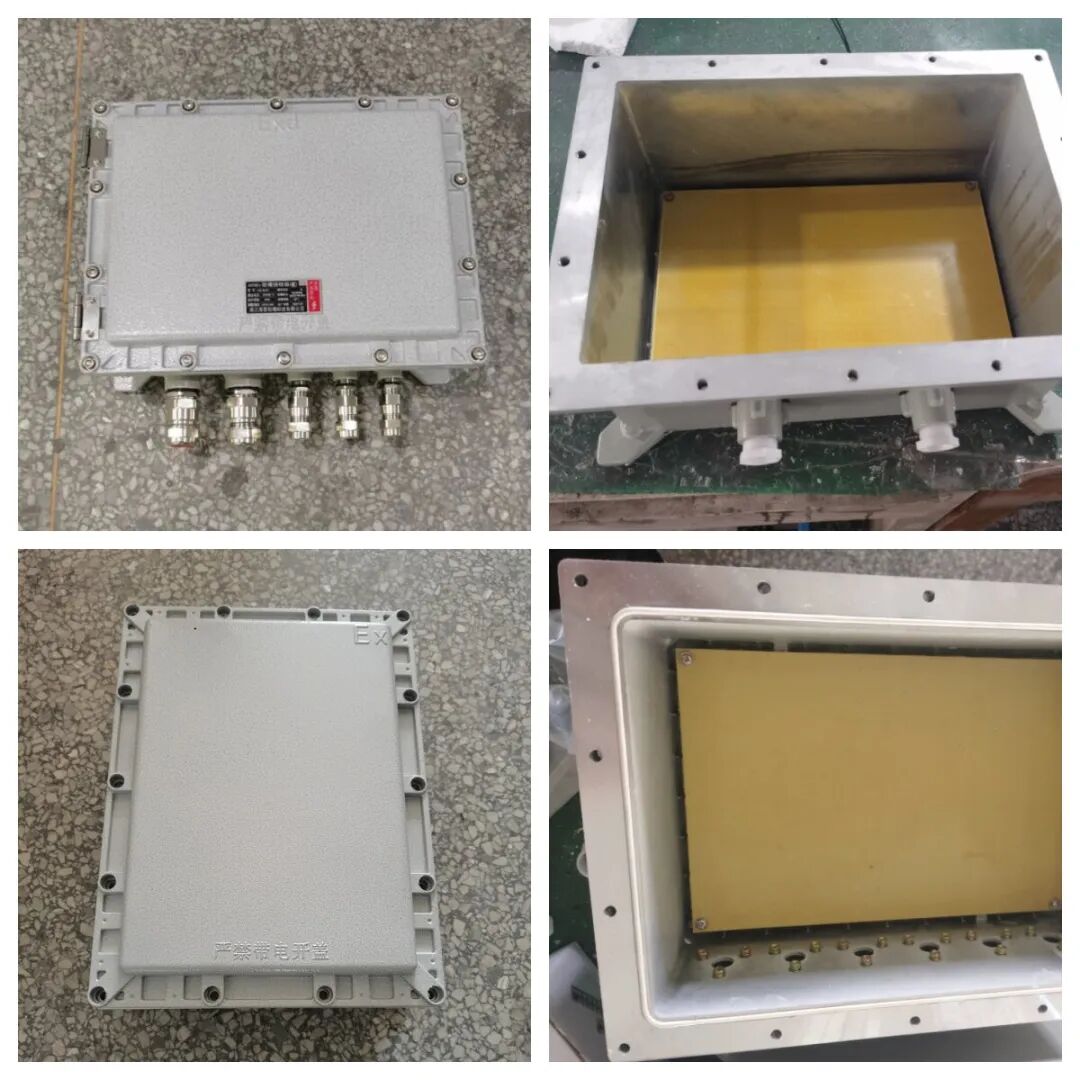
上图为铸铝合金防爆接线箱(BJX 系列),是 II 类石化隔爆设备最常见的壳体形式:压铸一体成型、壁厚均匀、整体性好,适合中小批量标准化产品。
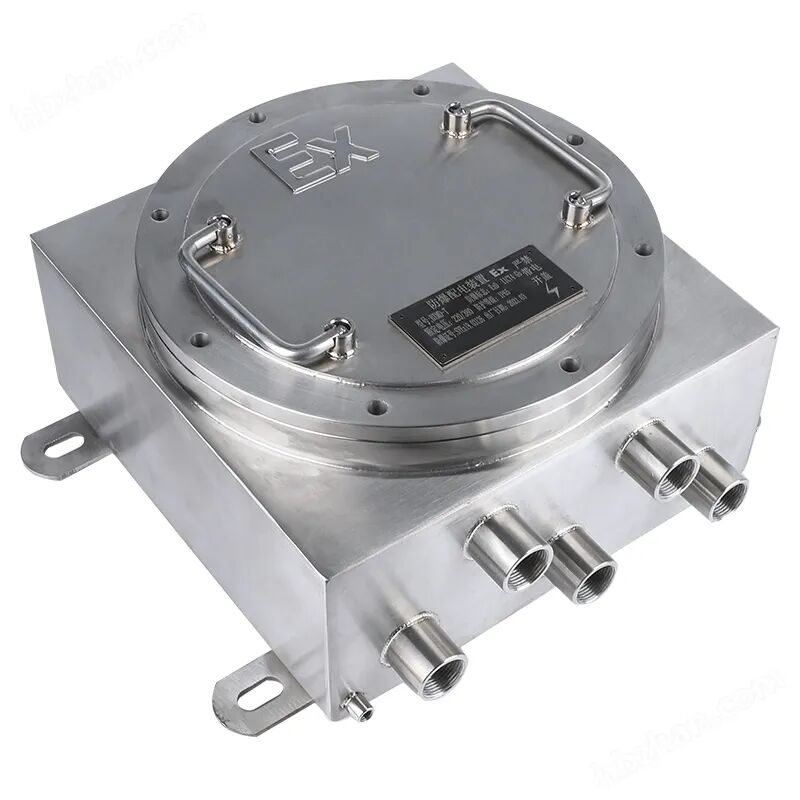
上图为不锈钢 304 钢板焊接成型防爆配电箱(BXM 系列),适用于化工、海洋平台等强腐蚀工况,须采用满焊工艺保证焊缝强度。
1.2 重点材料强制约束
- 乙炔爆炸性气体环境:外壳铜合金含量有严格约束,避免生成爆炸性乙炔铜化合物,高铜合金禁止使用;
- I 类矿用设备:材料须同时满足抗冲击、抗机械磕碰要求,不允许使用低强度脆性材料;
- 锌合金:绝对不能作为承压隔爆外壳主体,只允许用于不受爆炸压力的小零件;
- 铸造壳体:设计必须考虑铸造缺陷(气孔、疏松、砂眼)带来的强度折减,强度计算应增加安全系数,必要时提出无损检测要求。
工程案例: 某项目使用锌合金做隔爆壳体,静压试验时壳体直接开裂,判定不合格——锌合金的抗拉强度与韧性不足以承受爆炸压力冲击,切勿贪图成本走捷径。
二、镀层、涂层、防锈处理红线(高频不合格点)
2.1 允许与禁止清单
依据 GB/T 3836.2-2021 第 12 章材料及隔爆接合面表面处理条款:
| 项目 | 状态 | 要求 |
|---|---|---|
| 隔爆接合面薄层电镀防锈 | ✅ 允许 | 镀层最大允许厚度 0.008mm;镀层过厚会直接改变隔爆装配间隙 |
| 装配时涂抹非凝固型防锈油脂 | ✅ 允许 | 用于隔爆面防锈 |
| 隔爆接合面喷塑、喷漆 | ❌ 禁止 | 油漆会填充隔爆缝隙,高温下碳化,彻底破坏火焰淬熄通道 |
| 隔爆接合面固化密封胶涂满 | ❌ 禁止 | 不允许用固化密封胶填满隔爆接合面 |
| 外壳非配合外表面 | ✅ 允许 | 可以正常喷漆、喷塑防护 |
通俗理解: 0.008mm 的镀层厚度限制,比头发丝(约 0.07mm)还细一个数量级。隔爆接合面的间隙是以 0.1mm 为单位设计的,任何一点多余的镀层、油漆,都会"吞掉"本就微小的隔爆间隙。
2.2 隔爆面与非隔爆面的表面处理区分
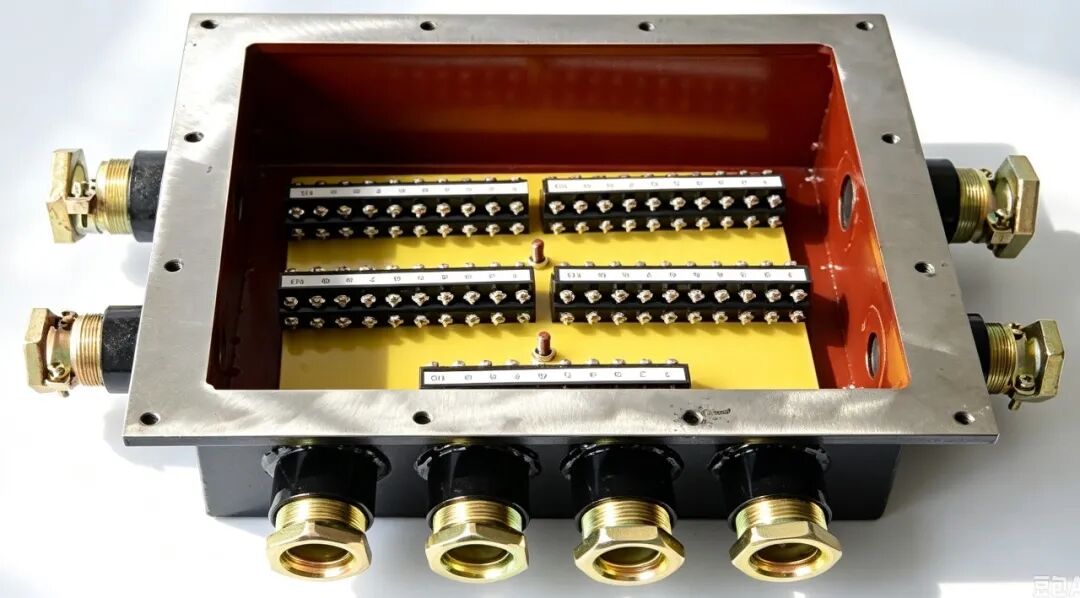
上图为隔爆箱体的隔爆接合面:箱体外翻边的配合平面即"隔爆面"——此处禁止喷漆喷塑,允许薄层电镀(≤0.008mm)和非凝固防锈油脂;外壳外表面(非配合面)可正常喷漆防护。
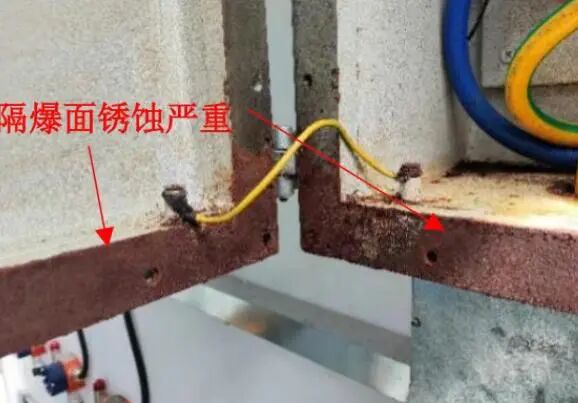
反面案例: 上图隔爆面严重锈蚀,锈层侵入隔爆间隙,属于典型失爆隐患。正确的防锈做法是薄层电镀或涂抹非凝固型防锈油脂,而非放任锈蚀或刷漆掩盖。
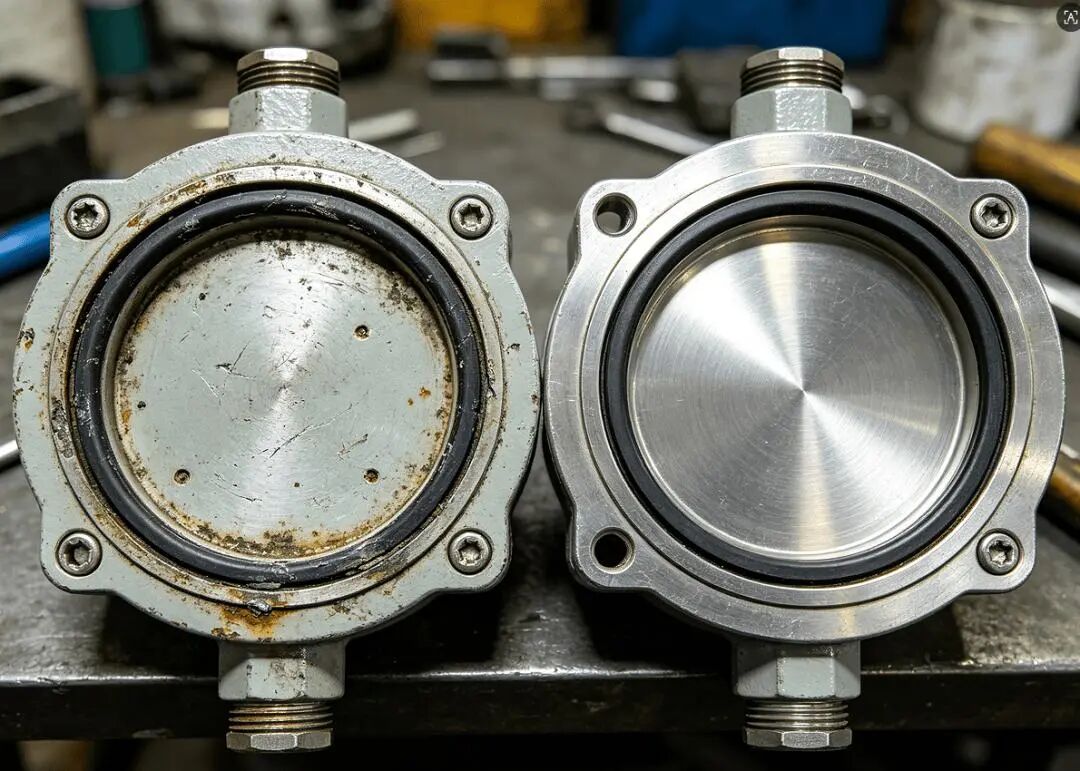
上图为密封面锈蚀与光亮状态的对比:左侧锈迹斑斑、凹点密布,右侧光亮如新。隔爆面锈蚀、划痕、变形超标后,爆炸火焰无法被有效冷却阻隔,防爆屏障形同虚设。
2.3 典型工艺踩坑
- 零件整机喷漆后再加工隔爆面:加工后毛刺、漆渣残留,污染隔爆面;
- 机加工完成合格隔爆面,喷漆工序没有遮蔽:隔爆面被喷上油漆,油漆固化后填充间隙;
- 电镀过程管控失效:镀层厚度超过 0.008mm,装配间隙变小、零件卡滞;镀层脱落碎屑进入隔爆间隙。
图纸技术要求建议:图纸明确标注——隔爆接合面喷涂工序必须遮蔽;电镀镀层厚度 ≤ 0.008mm。供应链检验环节应增加镀层厚度检测和隔爆面遮蔽工艺确认。
三、EPL 保护等级 da/db/dc 深度解析
很多工程师只记住 Ex d 标志,不清楚 EPL 设备保护等级。EPL 不只是铭牌文字,它直接决定危险场所适用区域、型式试验样品数量、试验严酷等级——设计阶段就要确定,不能送检临时修改。
3.1 危险区域与 EPL 对照
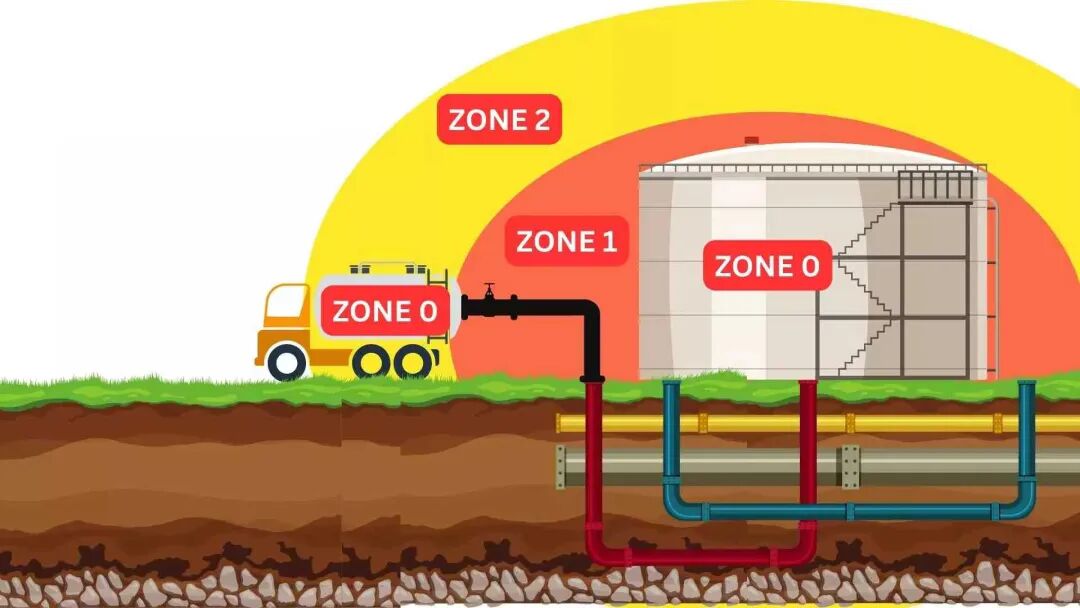 爆炸危险区域 0区/1区/2区划分
上图为危险区域划分示意图:储罐内部为 0 区(红色),罐体周边为 1 区,更外侧为 2 区。设备选择哪个 EPL 等级,取决于其安装区域。
| EPL 等级 | 对应危险区域 | 核心特点 |
|---|---|---|
| EPL Ga(da) | 0 区 | 故障极少产生点燃源;不传爆试验次数更多;小容积便携式设备有特殊限制条件 |
| EPL Gb(db) | 1 区 | 行业最常用隔爆 d 设备;绝大多数石化现场隔爆设备 |
| EPL Gc(dc) | 2 区 | 用于 2 区危险场所;部分试验条件相对更低 |
补充说明:I 类矿用设备对应 EPL Ma、Mb; 粉尘环境有 EPL Da/Db/Dc 的“ta/tb/tc”体系(对应 GB/T 3836.31),本篇聚焦气体环境的 Ga/Gb/Gc。
标志书写示例:Ex db IIB T4 Gb
其中:Ex 防爆标志 → db 隔爆型(“db”表示 EPL Gb 的隔爆型)→ IIB 气体组别 → T4 温度组别 → Gb 设备保护级别。
3.2 关键工程提醒
- EPL 等级变更 ≠ 简单修改铭牌:会改变静压倍数、不传爆试验次数、样品数量;后期临时变更,需要重新提供样机,拉长项目周期,增加认证成本;
- 选型误区:不要全部默认选 da——0 区 da 等级对结构、容积、元器件功率有额外约束,普通 1 区设备选用 db 即可;
- 文件一致性:技术文件、图纸、BOM、铭牌必须保持 EPL 统一,送检前逐项核对。
四、温度变化与隔爆间隙的耦合效应
4.1 原理
壳体、轴类零件存在热胀冷缩,高低温工况会改变隔爆接合面实际间隙,圆筒活动接合面风险最高:
- 高温工况:壳体与转轴膨胀系数不一致,圆筒接合面间隙会发生变化; IIC 氢气组别设备必须评估温度工况下的极限间隙;
- 低温工况:材料收缩,校核间隙是否出现卡滞,同时校核极限最大间隙不超标。
设计时需要核算最高工作温度、最低工作温度下的最大、最小间隙,预留公差裕量。
4.2 计算案例:圆筒接合面温度间隙校核
【案例】IIC 组别设备,铸铝壳体(线膨胀系数 α₁ = 23×10⁻⁶/°C)与不锈钢转轴(α₂ = 16×10⁻⁶/°C)构成圆筒形隔爆接合面,常温 20°C 装配间隙 0.10mm,壳体孔径 D = 40mm,转轴直径 d = 39.90mm。评估工作温度范围 -20°C ~ +60°C 的间隙变化。
第一步:计算高温工况(+60°C,ΔT = 40°C)
壳体孔径膨胀量:
转轴直径膨胀量:
高温间隙:
结果:IIC 组别圆筒接合面间隙限值一般为 0.10mm(按容积和宽度查表),高温下间隙膨胀至 0.1113mm 超出限值 ✗
第二步:计算低温工况(-20°C,ΔT = 40°C)
壳体孔径收缩量 0.0368mm,转轴收缩量 0.0255mm:
低温间隙收窄至 0.0887mm,需校核是否存在卡滞风险,同时确认仍在最小间隙允许范围内。
第三步:设计调整
- 方案一:常温装配间隙由 0.10mm 下调至 0.085mm,高温下 0.0963mm ≤ 0.10mm ✓,低温下 0.0737mm(检查卡滞);
- 方案二:壳体与转轴选用同膨胀系数材料(如不锈钢壳体+不锈钢轴),消除差值;
- 方案三:向认证机构申请扩大温度范围时重新评估间隙。
失效案例:IIC 组别设备,常温间隙合格,高温运行壳体膨胀,圆筒隔爆间隙超出标准限值,不传爆试验失败——高温工况的间隙校核不可省略。
五、设计避坑指南
坑1:隔爆接合面喷塑、喷漆
现象: 漆层填充隔爆缝隙,不传爆试验不合格。避坑: 喷漆工序对隔爆接合面做遮蔽防护;图纸增加工艺技术要求"隔爆面禁止喷漆喷塑"。
坑2:电镀镀层厚度超标
现象: 镀层过厚装配卡滞;镀层脱落碎屑进入隔爆间隙。避坑: 供应链管控隔爆面电镀镀层 ≤ 0.008mm,来料检验增加镀层检测。
坑3:乙炔环境选用高铜含量合金
现象: 生成乙炔铜爆炸性化合物,重大安全隐患。避坑: 乙炔工况外壳提供材质报告,严格控制铜合金成分。
坑4:锌合金用作隔爆承压外壳主体
现象: 静压试验壳体破裂。避坑: 锌合金仅用于不受爆炸压力附属零件,承压壳体禁止使用。
坑5:前期不确定 EPL 等级,送检临时变更
现象: 样品数量不足,重新开模制作样机,周期成本上涨。避坑: 方案设计阶段确定 EPL Ga/Gb/Gc,全套文件同步更新。
坑6:忽略高低温热胀冷缩改变隔爆间隙
现象: 高低温工况圆筒接合面间隙超标。避坑: 计算极限高低温工况零件膨胀收缩,校核最大最小间隙。
坑7:铸造壳体忽略铸造缺陷强度折减
现象: 壳体内部气孔疏松,静压试验壳体鼓包开裂。避坑: 铸铝、铸铁壳体强度计算增加安全系数,必要时增加无损检测要求。
六、全文总结
隔爆外壳材料、镀层与 EPL 的设计要点:
- 材料选型:区分 I 类矿用、II 类石化、乙炔特殊工况; 锌合金不能作为承压外壳主体; 铸造壳体考虑铸造缺陷带来的强度折减;
- 镀层涂层红线:隔爆接合面严禁喷漆喷塑; 电镀镀层厚度 ≤ 0.008mm; 装配允许涂抹非凝固防锈油脂;
- EPL 等级: da/db/dc 不只是铭牌文字,直接改变型式试验条件,设计阶段就要确定保护等级;
- 温度耦合:高低温环境要评估热胀冷缩对隔爆间隙的改变,圆筒类活动接合面必须做极限温度间隙校核。
壳体是隔爆的“骨架”,镀层是“皮肤”,EPL 是“身份”。三者任一环节失守,隔爆接合面做得再精密也会功亏一篑——材料、工艺、等级,设计评审时必须三位一体同步把关。
本文依据 GB/T 3836.2-2021《爆炸性环境 第2部分:由隔爆外壳“d”保护的设备》材料与表面处理、EPL 保护等级相关条款整理,具体设计请以标准原文和防爆认证机构意见为准。