隔爆外壳设计——隔爆接合面与外壳壁厚设计指南
隔爆外壳(Ex d)是爆炸性环境中应用最广泛的防爆型式之一。其核心设计要点集中在两个方面:一是隔爆接合面的参数设计——决定爆炸火焰能否被"淬熄"在壳内;二是外壳壁厚的强度设计——决定壳体能否承受内部爆炸压力而不破裂。本文依据 GB/T 3836.2-2021 标准,从接合面类型、参数选型、壁厚计算、承压核算、静压试验到设计避坑,系统梳理隔爆外壳的设计要点。
一、隔爆接合面设计
1.1 基本概念:三个核心参数
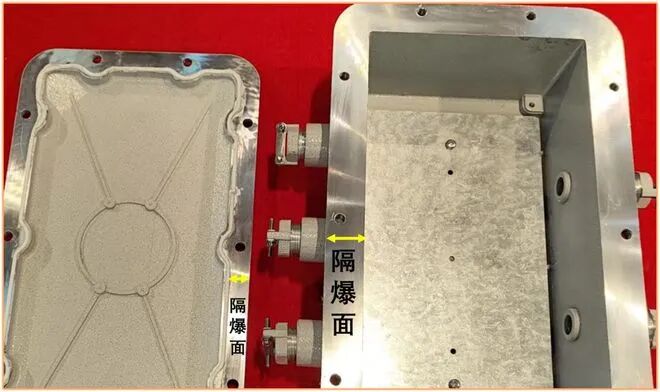
隔爆接合面(又称火焰通路)是隔爆外壳不同部件配合表面的总称,设计时需控制三个核心参数:
| 参数 | 符号 | 定义 | 设计意义 |
|---|---|---|---|
| 接合面宽度 | L | 从外壳内部通过接合面到外部的最短通路 | 火焰穿越路径越长,冷却淬熄效果越好 |
| 接合面间隙 | i | 组装完成后,接合面相对表面之间的距离 | 间隙越小,火焰越难通过;圆筒形间隙为直径差 |
| 表面粗糙度 | Ra | 接合面表面平均粗糙度 | 标准要求 Ra ≤ 6.3μm |
关键原则: 隔爆接合面的作用机理是——内部爆炸产生的高温火焰在穿越狭窄、细长的接合面通路时,被金属壁面快速冷却,温度降至点燃温度以下,从而阻止爆炸向外壳外部传播。因此,宽度 L 越大、间隙 i 越小,隔爆能力越强,但加工难度和成本也越高。
1.2 接合面的常见类型
GB/T 3836.2-2021 规定了多种隔爆接合面结构形式,常见的有以下六种:
| 序号 | 接合面类型 | 典型应用 | 核心特征 |
|---|---|---|---|
| ① | 平面接合面 | 箱盖与箱体、接线腔盖板 | 最常见形式,除快开门外不应有意留间隙 |
| ② | 止口接合面 | 电机端盖、圆形接线盒 | 圆筒+平面组合,宽度可累加或仅计圆筒部分 |
| ③ | 圆筒形接合面 | 转轴、轴承盖、操纵杆 | 间隙为两直径之差(W=D-d) |
| ④ | 锥形接合面 | 特殊密封场合 | IIC类锥角≤5°,间隙沿锥面均匀 |
| ⑤ | 锯齿形接合面 | 固定不动的接合面 | 不受间隙表限制,≥5齿、齿距≥1.25mm、包角60° |
| ⑥ | 螺纹接合面 | 电缆引入装置、管接头 | 啮合≥5扣,容积>100cm³时啮合深度≥8mm |
以上六种接合面的详细结构示意、尺寸标注和适用场景,可参见本系列前序公众号文章《一文读懂GB/T 3836.2-2021:隔爆型防爆设备核心标准全解读》,其中对压紧螺母、直通节、联通节等部件的接合面形式有完整图解说明。
1.3 核心参数选型表
接合面的最小宽度 L 和最大间隙 i 与外壳容积 V 和设备类别直接相关。以下为 I、IIA、IIB 类设备平面/圆筒/止口接合面的常用参数(摘自 GB/T 3836.2-2021 表2):
| 接合面宽度 L | V ≤ 100cm³ | 100 < V ≤ 500cm³ | 500 < V ≤ 2000cm³ | 2000 < V ≤ 5750cm³ | V > 5750cm³ |
|---|---|---|---|---|---|
| 6mm | 0.30 / 0.30 / 0.20 | —— | —— | —— | —— |
| 9.5mm | 0.35 / 0.30 / 0.20 | 0.35 / 0.30 / 0.20 | 0.08 / 0.08 / 0.08 | —— / 0.08 / 0.08 | —— / 0.08 / —— |
| 12.5mm | 0.40 / 0.30 / 0.20 | 0.40 / 0.30 / 0.20 | 0.40 / 0.30 / 0.20 | 0.40 / 0.20 / 0.15 | 0.40 / 0.20 / 0.15 |
| 25mm | 0.50 / 0.40 / 0.30 | 0.50 / 0.40 / 0.25 | 0.50 / 0.40 / 0.25 | 0.50 / 0.40 / 0.20 | 0.50 / 0.40 / 0.20 |
表中数值格式为 I类 / IIA类 / IIB类 最大间隙(mm)。"—"表示该宽度不适用此容积区间。
IIC 类设备(氢气、乙炔等最严苛气体)的间隙要求更为严格,平面接合面典型值如下:
| 接合面宽度 L | V ≤ 100cm³ | 100 < V ≤ 500cm³ | 500 < V ≤ 2000cm³ | V > 2000cm³ |
|---|---|---|---|---|
| 6mm | 0.10 | — | — | — |
| 9.5mm | 0.10 | 0.10 | — | — |
| 15.8mm | 0.10 | 0.10 | 0.04 | — |
| 25mm | 0.10 | 0.10 | 0.04 | 0.04 |
乙炔环境特殊规定: 用于含乙炔环境的 IIC 类设备,若采用平面接合面,须同时满足 i ≤ 0.04mm、L ≥ 9.5mm、V ≤ 500cm³ 三个条件。
1.4 接合面设计补充要点
- 衬垫(含O形圈):弹性衬垫仅起辅助密封作用,不能隔断隔爆接合面,计算宽度时不计入;金属或金属包覆的不燃性密封衬垫除外。
- 防锈处理:接合面应防锈,可涂非凝结性防锈油脂;不准许刷漆或喷塑(油漆干后会改变间隙)。
- 镀层限制:金属镀层厚度超过 0.008mm 时,须以无镀层状态的间隙和传爆试验为准。
- 螺孔边缘距离:当接合面被紧固螺孔分隔时,螺孔边缘至接合面边缘的有效距离 l 须满足:L < 12.5mm 时 l ≥ 6mm;12.5 ≤ L < 25mm 时 l ≥ 8mm;L ≥ 25mm 时 l ≥ 9mm。
二、外壳壁厚设计
2.1 设计压力的确定
隔爆外壳壁厚设计的第一步是确定设计压力,即外壳内部可能产生的最大爆炸压力(参考压力 P_ref)。
参考压力通过动态爆炸试验测定:在外壳内充入对应类别的标准爆炸性混合物(I类用甲烷、IIA用丙烷、IIB用乙烯、IIC用氢气/乙炔),火花塞点火后采集多次爆炸峰值,取最大值作为参考压力。
对于小型设备(无法测定参考压力时),标准直接给出试验压力基准:
| 容积 | I类 | IIA/IIB类 | IIC类 |
|---|---|---|---|
| V ≤ 10cm³ | 1000 kPa | 1000 kPa | 1000 kPa |
| V > 10cm³ | 1000 kPa | 1500 kPa | 2000 kPa |
壁厚设计时,通常取设计压力 p = 参考压力(或按上述基准),并在计算中引入安全系数 k。
2.2 矩形外壳壁厚计算
矩形隔爆外壳的壁板可视为四边固定、受均布载荷的矩形薄板,最大应力出现在板中心。基于薄板弹性小挠度理论,壁厚计算公式为:
其中:
- δ:壁厚计算厚度(cm)
- b:矩形薄板短边长度(cm)
- k:安全系数(一般取 1.3~1.5)
- C:应力系数,与长边 a 与短边 b 的比值有关
- p:设计压力(MPa)
- σ_T:材料屈服极限(MPa)
应力系数 C 表:
| a/b | 1.0 | 1.1 | 1.2 | 1.3 | 1.4 | 1.5 | ≥1.6 |
|---|---|---|---|---|---|---|---|
| C | 0.1374 | 0.1602 | 0.1812 | 0.1968 | 0.2100 | 0.2208 | 0.2208 |
规律: 边长比 a/b 越接近 1(越接近正方形),应力系数 C 越小,所需壁厚越薄;当 a/b ≥ 1.6 后,C 趋于恒定值 0.2208。因此,设计加强筋时应尽量将大面板分割成接近正方形的小区块,横向纵向都要考虑。
2.3 圆筒形外壳壁厚计算
圆筒形隔爆外壳(如圆柱形接线腔)壁厚按中径公式计算:
其中:
- δ:圆筒壁厚(cm)
- p:设计压力(MPa)
- D_i:圆筒内径(cm)
- [σ]^t:设计温度下材料许用应力(MPa)
- φ:焊缝系数
焊缝系数 φ 参考值:
| 焊接方式 | 100%无损探伤 | 局部无损探伤 | 不做无损探伤 |
|---|---|---|---|
| 双面对接焊 | 1.0 | 0.9 | 0.7 |
| 单面对接焊(有垫板) | 0.9 | 0.8 | 0.7 |
| 单面对接焊(无垫板) | 0.75 | 0.7 | 0.6 |
2.4 计算案例
【案例】 设计一台 IIB 类隔爆控制箱,外形尺寸 1000mm × 750mm × 350mm,材质 Q235-A 钢板焊接,设计压力 p = 1MPa,安全系数 k = 1.3,材料屈服极限 σ_T = 240MPa。
第一步:计算大面(底板 1000×750)壁厚
a/b = 1000/750 = 1.33,查表插值得 C ≈ 0.1990
第二步:计算小面(顶板 750×350)壁厚
a/b = 750/350 = 2.14,C = 0.2208
第三步:侧板(1000×350)壁厚
a/b = 1000/350 = 2.86,C = 0.2208,同理 δ₃ ≈ 12.1mm
第四步:加强筋优化
大面计算壁厚约 25mm,与小面 12mm 差距过大。若在大面加十字形加强筋,将面板分割为 4 个 500×375 的小区块:
a/b = 500/375 = 1.33,C = 0.1990,b = 37.5cm
结论: 加十字加强筋后,大面壁厚降至约 12.3mm,与小面基本一致。综合考虑,整箱壁厚取 15mm,既满足强度要求,又保证加工一致性。该计算结果经有限元模拟和防爆试验验证合格。
2.5 加强筋设计的两种形式
当外壳面板尺寸较大、计算壁厚超过经济厚度时,设置加强筋是降低壁厚、减轻重量、节约材料的有效手段。根据制造工艺不同,加强筋主要分为焊接加筋和机加工预留加强筋两种形式。
(1)焊接加筋
适用于钢板焊接、不锈钢焊接等板材成型的外壳。加强筋采用与壳体同材质的钢板条(或角钢、扁钢),通过焊接固定在壳体内壁,将大面板分割为多个小区块。
设计要点:
- 筋板宽度一般取壁厚的 3~5 倍,筋板厚度取壁厚的 1.0~1.5 倍;
- 纵横交错布置,尽量将面板分割为接近正方形的区块(a/b ≤ 1.5);
- 筋板与壳体焊接须连续焊,避免点焊(点焊在爆炸压力下易脱开);
- 焊接后需检查焊缝质量,重要筋板建议做渗透检测(PT);
- 焊接变形较大时,应在焊接后进行校平或去应力处理。
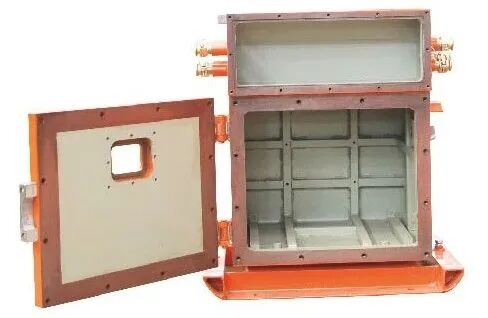
上图为钢板焊接防爆配电箱内部结构,可见壳体内壁通过焊接筋板形成网格加强结构,有效提升大面板的抗弯刚度。
(2)机加工预留加强筋(压铸/铸造成型)
适用于压铸铝、砂型铸铝、铸铁等一体成型的外壳。加强筋在模具设计时直接预留,与壳体本体一次铸造成型,无需后续焊接。
设计要点:
- 加强筋与壳体壁厚均匀过渡,避免截面突变导致铸造缺陷(缩孔、裂纹);
- 筋高一般取壁厚的 2~4 倍,筋根圆角 R ≥ 2mm(防止应力集中);
- 压铸工艺中筋厚不宜超过壁厚的 0.8 倍,避免缩松;
- 筋的布置应利于压铸充型和脱模,避免出现深腔、倒扣;
- 铸造后可通过 CNC 精加工保证接合面平面度。
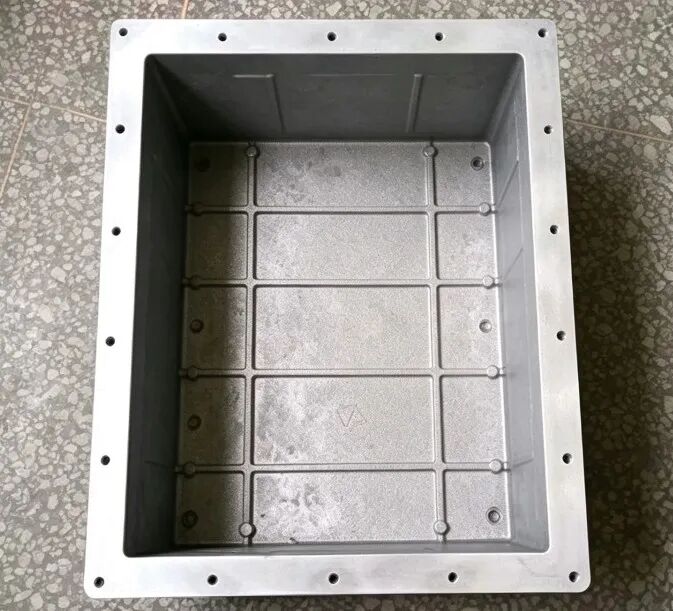
上图为铸铝防爆接线盒,盖体内壁可见压铸一体成型的网格状加强筋,与壳体同材质、无焊缝,整体性好,适用于中小批量、外形复杂的外壳。
两种形式对比
| 对比项 | 焊接加筋 | 机加工预留加强筋(压铸/铸造) |
|---|---|---|
| 适用壳体 | 钢板焊接、不锈钢焊接 | 压铸铝、铸铝、铸铁 |
| 成型方式 | 筋板焊接固定 | 模具预留,一体铸造成型 |
| 筋高范围 | 壁厚的 3~5 倍 | 壁厚的 2~4 倍 |
| 优点 | 灵活可变,适合非标大尺寸壳体 | 整体性好,无焊缝,外观整洁 |
| 缺点 | 存在焊接变形和焊缝缺陷风险 | 模具成本高,修改困难 |
| 适用批量 | 单件、小批量、非标定制 | 中大型批量、标准化产品 |
2.6 腔体容积与壁厚的经验关系
除理论计算外,工程实践中总结了容积与壁厚的经验对应关系,可供初步选型参考:
| 外壳容积 | 铸铝壳体壁厚 | 钢板焊接壁厚 | 法兰厚度 |
|---|---|---|---|
| ≤ 2.0升 | 4~6毫米 | 3~4毫米 | 8~10毫米 |
| 2.0~4.0 L | 6~8毫米 | 4~6毫米 | 10~12毫米 |
| 4.0~10 L | 8~10毫米 | 6~8毫米 | 12~16毫米 |
| 10~50升 | 10~14毫米 | 8~10毫米 | 16~20毫米 |
| > 50 L | 压铸不经济,推荐钢板/不锈钢焊接 | 10~16毫米 | 20~30毫米 |
以上为经验值,最终壁厚必须以理论计算和型式试验为准。压铸铝由于致密度高,壁厚可略小于砂型铸铝。
三、外壳承压能力核算
3.1 核算流程
外壳承压能力核算是在壁厚初步确定后,反向验证壳体在试验压力下的应力是否在材料许用范围内。
核算步骤:
- 确定试验压力:型式试验过压压力 = 1.5 × 参考压力 P_ref;
- 计算壁板最大应力:将试验压力代入薄板公式反算 σ_max;
- 强度校核:σ_max ≤ [σ] = σ_s / n(n 为安全系数);
- 变形校核:最大挠度 ≤ 允许值(一般不超过短边的 1/200);
- 焊缝校核:焊接结构须校核焊缝强度,焊缝系数 φ 已计入。
3.2 过压试验压力的确定
| 试验类型 | 试验压力 | 说明 |
|---|---|---|
| 型式试验(静压法) | 1.5 × P_ref | 每个样品一次 |
| 型式试验(不做例行试验) | 4× P_ref | — |
| 型式试验(批量试验代替例行) | 3 × P_ref | — |
| 小型设备(无法测 P_ref) | 按表8基准压力 | I=1MPa,IIA/IIB=1.5MPa,IIC=2MPa |
| 例行过压试验 | 1.5 × P_ref | 逐台检验或4倍压力免检或3倍压力批量抽检 |
对于预期用于 -20°C 以下环境的设备,试验压力还需按标准中的低温系数适当增加。
四、静压试验测试检验步骤
静压试验(过压试验)是验证隔爆外壳机械强度的关键试验,通常采用水压法(不可压缩介质,安全可控)。
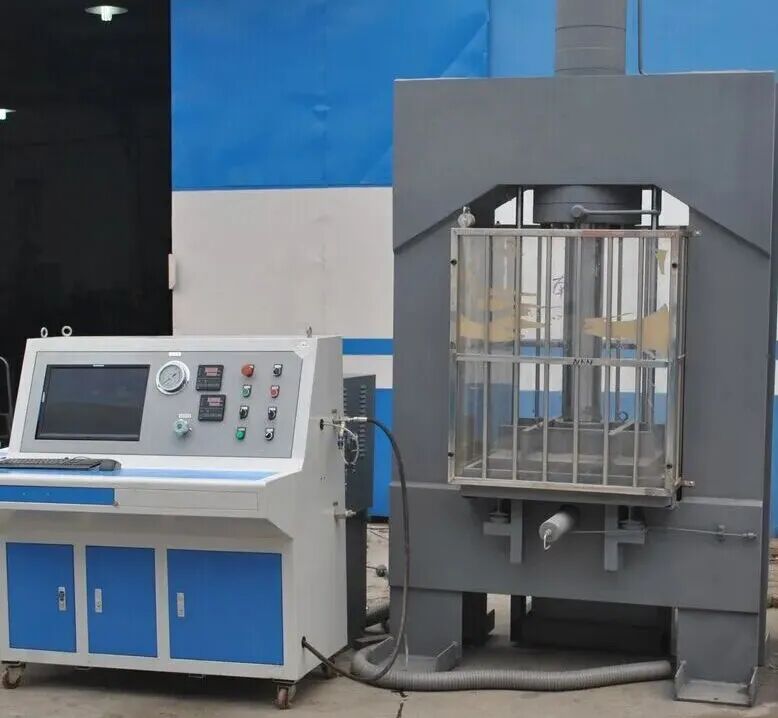
4.1 试验前准备
- 样品状态:外壳组装完整,所有开口用堵头封堵,紧固件按规定扭矩拧紧;
- 介质选择:通常使用水或液压油(不可压缩介质);若使用压缩空气/惰性气体,须在安全防护舱内进行;
- 设备检查:压力表经校准合格(精度不低于1.6级),管路连接无泄漏;
- 充水排气:将外壳内腔充满水,彻底排尽空气(空气残留会导致压力不稳定)。
4.2 试验步骤
步骤1:连接试验管路 → 将水压试验机出口与外壳试压口连接
步骤2:充液排气 → 缓慢注入水/油,至排气口连续流出介质后关闭
步骤3:缓慢升压 → 以均匀速率升压至规定试验压力(1.5×P_ref)
步骤4:保压观察 → 保压时间不少于 10 秒,观察压力表是否稳定
步骤5:外观检查 → 检查外壳有无渗漏、变形、焊缝开裂
步骤6:缓慢卸压 → 确认无异常后缓慢卸压,禁止快速泄压
步骤7:拆检测量 → 拆卸后测量接合面间隙是否有永久性增大
4.3 合格判定标准
试验合格须同时满足以下条件:
- ✅ 外壳无结构损坏(破裂、开裂、焊缝断开);
- ✅ 无可能影响隔爆性能的永久变形;
- ✅ 接合面任何部位的间隙无永久性增大;
- ✅ 保压期间压力表无明显压降(无泄漏);
- ✅ 外壳壁无渗漏(粘结接合面试验时,下方吸墨纸无泄漏痕迹)。
注意: 静压试验在每个样品上通常只进行一次。若试验后接合面间隙发生永久性增大,即使外壳未破裂,也判定为不合格——因为间隙增大会直接降低隔爆传爆能力。
4.4 型式试验 vs 例行试验
| 对比项 | 型式试验 | 例行试验 |
|---|---|---|
| 目的 | 验证设计是否符合标准 | 确保每台隔爆外壳合格 |
| 样品 | 代表性样品(通常2件) | 逐台检验或4倍压力免检 |
| 压力 | 1.5×P_ref(或4倍/3倍) | 1.5×P_ref |
| 动压法 | 可替代静压法 | IIC类每种气体3次 |
| 焊接结构 | — | 含焊接结构的外壳须做例行静压 |
五、隔爆外壳设计避坑指南
结合认证检测中常见的不合格项,整理以下设计避坑要点:
坑1:接合面间隙"无意超标"
问题表现: 图纸标注间隙合格,但实际加工后平面度超差,导致局部间隙超标。
避坑措施:
- 平面接合面加工后须检测平面度,大面板建议增加工艺加强筋减少加工变形;
- 止口接合面的圆筒部分和平面部分要分别标注间隙要求,避免只标总宽度;
- 法兰厚度不足会导致螺栓紧固后法兰翘曲,间接增大接合面间隙。
坑2:壁厚"经验主义"不计算
问题表现: 照搬同类产品壁厚,容积增大后仍用原厚度,静压试验时面板鼓包变形。
避坑措施:
- 容积超过 2L 的外壳必须做壁厚理论计算,不能纯靠经验;
- 大面板(长边 > 500mm)必须设计加强筋,且加强筋应纵横交错,将面板分割为接近正方形的小区块;
- 加强筋高度一般取壁厚的 3~5 倍,筋宽取壁厚的 1.5~2 倍。
坑3:紧固件"偷工减料"
问题表现: 螺栓间距过大、规格偏小,爆炸压力下法兰张开导致间隙超标甚至螺栓断裂。
避坑措施:
- 螺栓和螺母不准许使用塑料或轻合金材质;
- 螺栓拧入螺孔长度:钢件 ≥ 螺栓直径,铸铁/铜/铝件 ≥ 1.5 倍直径;
- 不透螺孔底部至内腔的壁厚 ≥ 螺栓直径的 1/3,且 ≥ 3mm;
- 紧固后须留有 ≥ 2 倍防松垫圈厚度的螺纹余量;
- 同一接合面螺栓规格应一致,对角均匀紧固,弹簧垫圈压平即可,不宜过紧。
坑4:焊接结构"暗藏缺陷"
问题表现: 焊缝未焊透、夹渣、气孔,静压试验时焊缝开裂或渗漏。
避坑措施:
- 焊接外壳须明确焊缝系数 φ,设计时已计入壁厚公式;
- 重要焊缝建议做无损检测(MT/PT/UT),至少做外观和渗透检查;
- 焊接后须进行去应力处理(尤其是厚板和大尺寸壳体),防止后续变形;
- 含焊接结构的外壳必须进行例行静压试验,不能免检。
坑5:隔爆面"画蛇添足"
问题表现: 在隔爆接合面上刷漆、喷塑、加普通橡胶垫,以为密封更好,实则破坏隔爆性能。
避坑措施:
- 隔爆接合面严禁刷漆、喷塑;可涂薄层防锈油或磷化处理;
- 普通橡胶/弹性衬垫不能计入隔爆宽度,且不能隔断金属接合面的直接接触;
- 如需防水防尘,可在隔爆面外侧(非隔爆路径上)增加密封圈沟槽;
- 电镀层厚度 > 0.008mm 时,须按无镀层状态验证间隙和传爆性能。
坑6:容积计算"算大不算小"
问题表现: 容积计算时只算主腔,忽略接线腔、互连空腔,导致按小容积选了较窄的接合面,实际总容积超标。
避坑措施:
- 容积为外壳内部总容积(净容积,扣除不可拆分的内装部件);
- 多腔外壳若腔体间有通孔连通,应按总容积计算;若完全隔离,可分别计算;
- 灯具在未安装光源时测定容积;
- 容积处于档位边界(如刚好 2000cm³)时,建议按高一档设计,留有余量。
坑7:试验后"不修不换"
问题表现: 静压试验后外壳有轻微变形但未破裂,认为可以继续使用。
避坑措施:
- 静压试验后必须复测接合面间隙,有永久性增大即判废;
- 试验样品不得作为正品出厂(型式试验样品通常破坏性使用);
- 例行试验抽检不合格时,须追溯同批次产品,扩大抽检或全检。
总结
隔爆外壳的设计是“隔爆路径”与“承压强度”两条线的协同设计,核心要点回顾:
- 接合面:按容积和设备类别查表选宽度 L 和间隙 i,平面/止口/圆筒各有适用场景,IIC 类最严,乙炔环境有特殊限制;
- 壁厚:矩形壳用薄板公式 δ = b√(kCp/σ_T),圆筒壳用中径公式,大面板必须加加强筋并尽量分割成近正方形区块;
- 承压核算:以 1.5 倍参考压力为试验基准,反算应力和变形,双重校核;
- 静压试验:充水排气→缓慢升压→保压≥10s→检查无变形无泄漏→复测间隙,七步闭环;
- 避坑:不偷工减料紧固件、不在隔爆面刷漆、不忽略互连空腔容积、焊接结构必做例行试验。
隔爆外壳的设计安全冗余来自"计算 + 试验"双重保障。理论计算给出初始设计,型式试验验证设计合理性,例行试验保证批量一致性——三者缺一不可。
本文技术参数依据 GB/T 3836.2-2021《爆炸性环境 第2部分:由隔爆外壳"d"保护的设备》整理,具体设计请以标准原文和防爆认证机构意见为准。